هل يمكن لغراء التغليف PUR ذو قوة الترابط الأولية العالية أن يمنع انزلاق الفيلم وارتداده على خطوط تغليف الأثاث عالية السرعة؟
في خط إنتاج ألواح الأثاث عالي السرعة، لا يلزم أن ينفصل الفيلم تمامًا ليحدث مشكلة في الإنتاج.
أحيانًا تبدأ المشكلة في وقت مبكر جدًا.
يبدو غشاء البولي إيثيلين تيريفثالات (PET) أو البولي فينيل كلوريد (PVC) في موضعه الصحيح مباشرةً بعد التغليف، ولكن مع انتقال اللوحة المغلفة عبر عمليات النقل والتشذيب والقطع والتكديس أو عمليات التصنيع اللاحقة، يبدأ الغشاء بالعودة إلى موضعه الأصلي. قد ترتفع الزوايا قليلاً، وقد ينزاح الغشاء عدة ملليمترات. يصبح خطأ المحاذاة البسيط عيبًا مرئيًا بعد التشذيب.
بالنسبة لمصنع تغليف الألواح الذي يعمل بشكل مستمر، يمكن أن يتحول هذا بسرعة إلى:
ارتداد الفيلم ← انزياح الفيلم ← خطأ في القطع ← لوحة معيبة ← إعادة العمل ← توقف خط الإنتاج
قد لا تكمن المشكلة الأساسية في الفيلم نفسه.
في كثير من الحالات، يحتاج خط الإنتاج إلى مادة لاصقة ذات سعة كافيةقوة الترابط الأوليةلتثبيت الفيلم بإحكام خلال الفترة الحرجة التي تلي عملية التغليف مباشرة.
هذا هو المكانغراء تغليف البولي يوريثان عالي الالتصاق الأولييصبح خيارًا مهمًا لتغليف الأثاث عالي السرعة.
بالنسبة للمصنعين الذين يقومون بمعالجة PET و PVC والأكريليك والأغشية الزخرفية الأخرى، فإن مسألة الشراء لا تقتصر ببساطة على ما إذا كان لاصق PUR يمكن أن يحقق ربطًا نهائيًا قويًا.
السؤال الأكثر عملية هو:
هل يمكن للمادة اللاصقة أن توفر قوة تثبيت أولية كافية للحفاظ على الفيلم في موضعه بدقة قبل بدء عملية الإنتاج عالية السرعة التالية؟
1. مشكلة المستخدم: لماذا يرتد الفيلم أو يتحرك بعد التغليف؟
تم تصميم خطوط التغليف عالية السرعة للحفاظ على حركة المواد.
قد تدخل اللوحة المصفحة بسرعة:
أنظمة النقل
معدات القطع
وحدات التشذيب
أنظمة التكديس
معدات معالجة الحواف
خطوط التعبئة والتغليف
وهذا يخلق نافذة ضيقة بينالتغليف والمعالجة اللاحقة.
إذا كانت قوة الترابط الأولية للمادة اللاصقة غير كافية، فقد يظل الفيلم عرضة للتحرك أثناء تطوير المادة اللاصقة لقوتها النهائية.
الأعراض النموذجية
قد يلاحظ مصنّعو ألواح الأثاث ما يلي:
انزياح غشاء البولي إيثيلين تيريفثالات بعد التغليف
غشاء PVC يتحرك أثناء النقل
تشقق حواف الفيلم
ارتداد الفيلم بعد الضغط
عدم المحاذاة أثناء القطع
تجاعيد الفيلم بالقرب من حواف اللوحة
أنماط زخرفية غير متساوية
زيادة عيوب التشذيب
التصحيح اليدوي المتكرر
توقفات خط الإنتاج
تتضح المشكلة بشكل خاص مع الأفلام التي لديها ميل قوي لاستعادة شكلها الأصلي بعد الضغط عليها أو تشكيلها.
لماذا يحدث انتعاش الأفلام؟
قد تحتوي الأغشية الزخرفية على إجهادات داخلية تنشأ أثناء التصنيع أو المناولة أو التسخين أو التمديد أو التشكيل.
بعد تغليف الفيلم على الركيزة، قد تستمر هذه القوى في التأثير على سطح التلامس اللاصق.
إذا كانت قوة المادة اللاصقة الأولية غير كافية، فقد يتعافى الغشاء جزئيًا قبل أن تكتسب الرابطة مقاومة كافية.
والنتيجة هي ما يصفه المشغلون عادةً ببساطة على النحو التالي:
"الفيلم لا يزال يحقق نجاحاً باهراً."
ومع ذلك، فإن المشكلة التقنية يمكن وصفها بدقة أكبر بأنها عدم تطابق بين:
قوة استعادة الفيلم + سرعة الخط + قوة الالتصاق الأولية + الضغط/وقت التلامس
ولهذا السبب قد لا يؤدي مجرد زيادة كمية غراء البولي يوريثان العادي إلى حل المشكلة.
| الأعراض | السبب المحتمل | ما الذي يجب فحصه؟ |
|---|---|---|
| يتحرك غشاء البولي إيثيلين تيريفثالات (PET) بعد النقل. | رابطة أولية غير كافية | قوة الترابط الأولية |
| الفيلم يرتد عند الحواف | ذاكرة الفيلم + ثبات مبكر ضعيف | توتر الأغشية + مادة لاصقة |
| يتحرك الفيلم أثناء عملية المونتاج | الرابطة غير مستقرة بما يكفي قبل القطع | الربط الأولي + سرعة الخط |
| خط غراء غير متساوٍ | مشكلة اللزوجة/الطلاء | درجة الحرارة + كمية الطلاء |
| تماسك أولي جيد ولكن انفصال الطبقات لاحقاً | المعالجة النهائية / إصدار الرابطة | الرطوبة + المعالجة + الركيزة |
| استهلاك عالٍ للغراء | طلاء زائد | كمية التطبيق + إعداد الأسطوانة |
2. اختيار المنتج: لماذا يُنصح باستخدام غراء التغليف PUR ذو قوة الترابط الأولية العالية؟
يمكن أن توفر المواد اللاصقة التقليدية المستخدمة في تغليف البولي يوريثان رابطة نهائية قوية بعد المعالجة، ولكن التركيبات المختلفة يمكن أن تتصرف بشكل مختلف تمامًا خلال المرحلة المبكرة من الإنتاج.
لخط تغليف عالي السرعة،قوة الترابط الأوليةيستحق أن يتم تقييمه بشكل منفصل عن قوة الترابط النهائية.
الرابطة الأولية مقابل الرابطة النهائية
يمكن اعتبار عملية الترابط مرحلتين.
المرحلة 1 - التمركز الفوري
يجب أن يثبت اللاصق الفيلم بإحكام كافٍ لمقاومة ما يلي:
انتعاش صناعة السينما
اهتزاز الناقل
الحركة الميكانيكية
قوى التشذيب
التعامل
المرحلة الثانية - تطوير السندات طويلة الأجل
يستمر اللاصق في تطوير أدائه النهائي في الربط ومقاومته لما يلي:
حرارة
رُطُوبَة
شيخوخة
المواد الكيميائية
التغيرات البيئية
جيدمادة لاصقة للتغليف من البولي يوريثان لخطوط النقل عالية السرعةلذلك يجب تحقيق التوازن بين المرحلتين.
لا تكفي قوة أولية عالية دون أداء كافٍ على المدى الطويل.
وبالمثل، فإن الالتصاق النهائي الممتاز لا يكفي إذا تحرك الفيلم قبل عملية الإنتاج التالية.
ما الذي يميز غراء الترقق البولي يوريثان عالي الالتصاق الأولي من تونرين؟
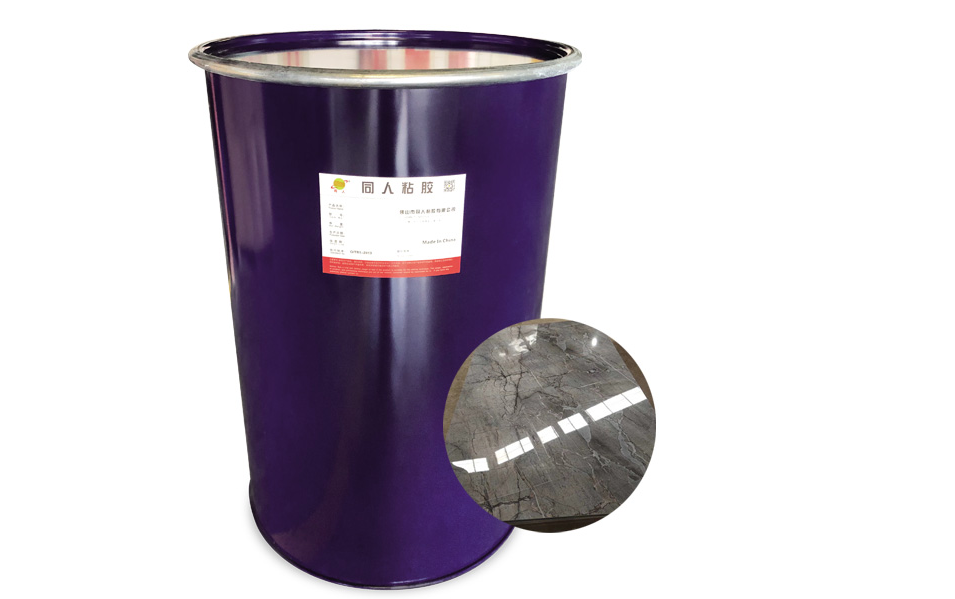
شركة فوشان تونرين للمواد اللاصقة المحدودةيقدمغراء تغليف البولي يوريثان عالي الالتصاق الأوليتم تطويره لتطبيقات التغليف المسطح حيث يكون أداء الربط المبكر ذا أهمية خاصة.
تُحدد معلومات المنتج المنشورة من قبل شركة تونرين ما يلي:
8131باعتباره نوعًا عالميًا من البولي يوريثان يتميز بخصائص تسوية ممتازة، وهو مناسب بشكل خاص لتغليف الأفلام عالية اللمعان.
8133باعتباره نوعًا من البولي يوريثان يتمتع بقوة ربط أولية أفضل، وهو مناسب لتغليف الأغشية الزخرفية السميكة.
تشمل مواد التطبيق المدرجة أغشية PVC عالية اللمعان، والأكريليك، وPET الشفاف، ومواد سطحية أخرى.
وهذا يجعل عائلة المنتجات ذات أهمية خاصة عندما يقوم مصنع ألواح الأثاث بتحقيق التوازن بين:
إنتاج عالي السرعة + تحديد موضع الفيلم + جودة السطح + التصاق طويل الأمد
3. المعايير الفنية: ما الذي يجب على مشتري التغليف عالي السرعة التحقق منه؟
لا ينبغي لفريق المشتريات اختيار مادة لاصقة للتغليف من البولي يوريثان لمجرد أن اسم المنتج يحتوي على عبارة "قوة ربط أولية عالية".
يجب أن تتطابق المعايير الفنية مع خط الإنتاج.
3.1 قوة الترابط الأولية
ينبغي أن يكون هذا أحد بنود التقييم الأولى لخط فائق السرعة.
اسأل المورد:
ما مدى سرعة اكتساب المادة اللاصقة للقوة الأولية؟
ما هي طريقة الاختبار؟
ما هي المواد المستخدمة؟
ما نوع الفيلم المستخدم؟
كم من الوقت مرّ بعد عملية الترقق قبل تقييم قوة الترابط؟
ينبغي أن تقيس تجربة الإنتاج المفيدة حركة الفيلم خلال الفترة الفعلية بين التغليف والمعالجة اللاحقة.
3.2 اللزوجة
تؤثر اللزوجة على:
نقل لاصق
طلاء بالبكرة
توزيع الغراء
تجانس الطلاء
استقرار الآلة
درجة حرارة التشغيل المطلوبة
تتضمن المعلومات المنشورة من شركة تونرين المواصفات التالية:
| منتج | يكتب | اللزوجة | يوم التشغيل الموصى به | الميزة الرئيسية |
|---|---|---|---|---|
| 8131 | بالرغم من | 6000 ± 1000 ملي باسكال.ثانية عند 130 درجة مئوية | 110–140 درجة مئوية | نوع عالمي، تسوية ممتازة |
| 8133 | بالرغم من | 12000 ± 2000 ملي باسكال.ثانية عند 130 درجة مئوية | 120-150 درجة مئوية | قوة ربط أولية أعلى |
هذه مواصفات مرجعية منشورة من قبل الشركة المصنعة؛ يجب على المشترين التأكد من المواصفات الفنية الحالية والإعدادات الموصى بها قبل الاستخدام في الإنتاج.
3.3 درجة حرارة التطبيق
تؤثر درجة الحرارة على لزوجة المادة اللاصقة وسلوك الطلاء.
إذا كانت درجة حرارة التشغيل منخفضة للغاية:
قد لا يتدفق اللاصق بشكل صحيح
قد يصبح التبلل غير منتظم
قد يصبح الطلاء غير متساوٍ
إذا كانت درجة الحرارة مرتفعة للغاية أو تعرض اللاصق لحرارة مفرطة:
يمكن أن تتغير اللزوجة
قد تتأثر استقرارية المعالجة
يصبح وقت بقاء المادة اللاصقة أكثر أهمية
لذلك، ينبغي تحديد نطاق التشغيل الصحيح وفقًا لما يلي:
مادة لاصقة + آلة + ركيزة + غشاء + سرعة الإنتاج
يعرض موقع تونرين حاليًا110-140 درجة مئوية لـ 8131و120-150 درجة مئوية لـ 8133.
3.4 التسوية وجودة السطح
لا يقتصر تغليف الأثاث عالي السرعة على مجرد الربط.
قد يكون السطح النهائي كالتالي:
لمعان عالي
مطفي
ديكوري
شفاف
محكم الملمس
يمكن أن يساهم سوء تسوية المادة اللاصقة في ظهور عيوب سطحية مرئية، خاصة على الأفلام العاكسة.
لهذا السبب، ينبغي على المشترين تقييم ما يلي:
التماسك الأولي + التسوية + مظهر السطح
بدلاً من الرابطة الأولية وحدها.
يصف تونرين تحديدًا أن 8131 يتمتع بخصائص تسوية ممتازة ويشير إلى ملاءمته لتغليف الأفلام عالية اللمعان.
3.5 كمية الطلاء
لا يعني استخدام كمية أكبر من الغراء بالضرورة تحسين الترابط الأولي.
قد يؤدي الإفراط في استخدام المواد اللاصقة إلى زيادة:
استهلاك المواد
تكلفة الإنتاج
عيوب السطح
متطلبات التنظيف
احتمالية الإقصاء القسري
قد يؤدي عدم كفاية المادة اللاصقة إلى حدوث ما يلي:
ترطيب ضعيف
فشل الربط المحلي
رفع الفيلم
التصاق غير متساوٍ
ينبغي أن يكون الهدف هو:
الحد الأدنى من كمية الطلاء الفعالة + تغطية موحدة + رابطة أولية كافية
ينبغي التأكد من كمية الطلاء المثلى من خلال تجربة إنتاج فعلية.
3.6 وقت الفتح
يجب أن يتناسب وقت التشغيل مع المعدات وعملية الإنتاج.
بالنسبة للخطوط عالية السرعة، يسمح اللاصق ذو نافذة العمل المناسبة للشركة المصنعة بالحفاظ على طلاء وربط مستقرين مع تجنب التأخيرات غير الضرورية.
لكن "الأقصر" ليس بالضرورة أفضل.
يعتمد ملف تعريف وقت الفتح الصحيح على:
سرعة الخطوط
نوع الفيلم
درجة حرارة الركيزة
درجة حرارة المادة اللاصقة
ظروف ملحة
وقت الاتصال
لذلك ينبغي على المشترين تقييم وقت الفتح جنبًا إلى جنب مع القوة الأولية بدلاً من استخدام أي من المعيارين بشكل مستقل.
4. سيناريوهات التطبيق: أين يكون البولي يوريثان ذو الرابطة الأولية العالية مفيدًا بشكل خاص؟
4.1 تغليف أغشية البولي إيثيلين تيريفثالات
يمكن استخدام أغشية PET الزخرفية لألواح الأثاث الفاخرة والخزائن والأبواب والأسطح الزخرفية.
نظراً للخصائص الميكانيكية للفيلم ومتطلبات مظهره، فإن التثبيت المستقر أمر مهم.
مناسبغراء تغليف الأثاث بفيلم التغليفينبغي أن يوفر تثبيتاً أولياً كافياً مع الحفاظ على الالتصاق على المدى الطويل.
4.2 تغليف فيلم PVC الزخرفي
لا يزال البولي فينيل كلوريد (PVC) يُستخدم على نطاق واسع في صناعة الأثاث والألواح الزخرفية الداخلية.
قد تشمل الطلبات ما يلي:
أبواب الخزائن
ألواح جدارية
ألواح الأثاث
ألواح زخرفية
المكونات الداخلية
من أجل الإنتاج عالي السرعة، يجب أن يحافظ اللاصق على ترابط مستقر بينما تتحرك اللوحة بسرعة عبر العمليات اللاحقة.
4.3 ألواح الأثاث شديدة اللمعان
تُسهّل الأسطح شديدة اللمعان رؤية عيوب الترابط بشكل خاص.
يجب أن يوفر اللاصق المناسب ما يلي:
ترطيب جيد
طلاء ثابت
تسوية سلسة
ترابط أولي موثوق
الالتصاق طويل الأمد
تم وصف منتج Tonren's 8131 على وجه التحديد بأنه يتمتع بخصائص تسوية ممتازة ومناسب لتغليف الأفلام عالية اللمعان.
4.4 أغشية زخرفية سميكة
يمكن أن تخلق الأغشية السميكة متطلبات ربط مختلفة عن الأغشية الزخرفية الرقيقة.
تُحدد شركة تونرين التركيبة 8133 على أنها تركيبة ذات رابطة أولية عالية مناسبة لتغليف الأغشية الزخرفية السميكة.
بالنسبة للمشترين الذين يقومون بمعالجة طبقات PET أو PVC أو طبقات زخرفية مماثلة أكثر سمكًا، قد يستحق هذا النوع من التركيبات تجربة إنتاج مباشرة.
4.5 خطوط التغليف المستمر عالية السرعة
كلما زادت سرعة تشغيل الخط، قل التسامح مع عدم استقرار الترابط الأولي.
إذا تم نقل اللوحة مباشرة إلى عملية القطع أو التشذيب بعد التغليف، فيجب أن يثبت اللاصق الفيلم بشكل كافٍ أثناء هذا الانتقال.
لهذا السببمادة لاصقة للتغليف من البولي يوريثان لخطوط النقل عالية السرعةينبغي تقييمها في ظل سرعة الخط الفعلية بدلاً من الاعتماد فقط على اختبارات الربط المختبرية.
5. قرار الشراء: كيف ينبغي للمصنع مقارنة مواد لاصقة التغليف المصنوعة من البولي يوريثان؟
من الأخطاء الشائعة عند شراء المواد اللاصقة مقارنة المواد اللاصقة فقط من خلال:
السعر/كجم
للحصول على نتائج أفضل في عملية الترقق عالية السرعة، فإن الحساب الأمثل هو:
إجمالي تكلفة المواد اللاصقة = استهلاك المواد اللاصقة + هدر الفيلم + إعادة العمل + وقت التوقف + التنظيف + فقدان الجودة
قد يظل سعر المادة اللاصقة الأعلى قليلاً جذابًا من الناحية التجارية إذا ساعد في منع تكرار عيوب انزياح الفيلم.
قائمة التحقق من المشتريات
قبل الموافقة على مادة لاصقة جديدة، اسأل:
1. ما هي قوة الترابط الأولية؟
اطلب الاطلاع على ظروف الاختبار الفعلية.
2. ما هي الأفلام التي تم اختبارها؟
قد يكون للأغشية المصنوعة من البولي إيثيلين تيريفثالات (PET) والبولي فينيل كلوريد (PVC) والأكريليك وغيرها متطلبات ربط مختلفة.
3. ما هي المواد التي تم اختبارها؟
ضع في اعتبارك ألواح MDF، والألواح الخشبية المضغوطة، والخشب الرقائقي، وألواح الميلامين، وغيرها من المواد الأساسية التي يستخدمها مصنعك.
4. ما هي درجة حرارة المعالجة الموصى بها؟
تأكد من توافقها مع قدرة تشغيل الجهاز.
5. ما هي اللزوجة عند درجة الحرارة الموصى بها؟
يؤثر هذا على توافق معدات الطلاء.
6. ما هي كمية الطلاء الموصى بها؟
قارن بين الأداء والاستهلاك معًا.
7. ما مدى سرعة دخول اللوحة المصفحة إلى العملية التالية؟
وهذا أمر بالغ الأهمية بشكل خاص للإنتاج عالي السرعة.
8. ما هي المقاومة النهائية المتوقعة للحرارة والرطوبة؟
القوة الأولية ليست سوى جزء واحد من نظام الترابط.
9. هل يمكن للمورد تقديم عينات؟
يجب إجراء اختبارات فعلية للآلة قبل الموافقة على الإنتاج بكميات كبيرة.
10. هل يستطيع المورد تقديم الدعم الفني؟
إذا استمر ارتداد الفيلم، فقد يكون السبب الجذري متعلقًا بالمادة اللاصقة، أو شد الفيلم، أو كمية الطلاء، أو الضغط، أو درجة الحرارة، أو سرعة الآلة.
6. كيفية تشخيص انزياح الغشاء قبل تغيير المادة اللاصقة
لا تُعزى جميع مشاكل انزياح الفيلم إلى ضعف قوة الالتصاق.
ينبغي أن تتضمن عملية استكشاف الأخطاء وإصلاحها الاحترافية فحص النظام بأكمله.
صفحة الفيلم
يفحص:
سمك الفيلم
صلابة الفيلم
معالجة السطح
الضغط النفسي الداخلي
حالة تخزين اللفائف
جانب الركيزة
يفحص:
نظافة الأسطح
التسطيح
تراب
رُطُوبَة
طاقة السطح
الجانب اللاصق
يفحص:
نوع لاصق
الرابطة الأولية
اللزوجة
درجة حرارة
كمية الطلاء
شروط التخزين
جانب الآلة
يفحص:
ضغط الأسطوانة
سرعة الخطوط
درجة حرارة التسخين
وقت الضغط
انتقال الناقل
توتر الفيلم
جانب العملية
يفحص:
الطلاء ← التغليف ← الضغط ← التثبيت الأولي ← النقل ← القطع
تساعد سلسلة التشخيص هذه في تحديد ما إذا كان اللاصق هو بالفعل نقطة الاختناق.
7. حلول المصانع: لماذا العمل مع شركة فوشان تونرن للمواد اللاصقة المحدودة؟
بالنسبة لمصنع ألواح الأثاث، يمكن أن يؤثر تغيير المادة اللاصقة على عملية الإنتاج بأكملها.
لهذا السبب يُعد الدعم الفني من المورد أمراً بالغ الأهمية.
شركة فوشان تونرين للمواد اللاصقة المحدودةتتمتع الشركة بخبرة تزيد عن 26 عامًا في مجال البحث والتطوير والتصنيع وخدمة السوق في مجال المواد اللاصقة.
توفر الشركة حلولاً لاصقة عملية لتطبيقات النجارة والأثاث، بما في ذلك:
لاصق حواف الشريط
غراء التغليف
غراء التغليف
غراء التغليف ثلاثي الأبعاد
غراء الخشب الصلب
لاصق PUR
تم تصميم مجموعة منتجات غراء الترقق PUR عالي الترابط الأولي من Tonren لتطبيقات الترقق المسطح حيث يكون الترابط المبكر القوي والالتصاق النهائي الموثوق به أمرًا مهمًا.
وتشير معلومات المنتج المنشورة أيضًا إلى أن المادة اللاصقة توفر مقاومة للماء والمذيبات والحرارة ويمكن استخدامها مع أغشية PVC عالية اللمعان والأكريليك وPET الشفاف ومواد الأسطح الأخرى.
بالنسبة للمشترين، هذا يعني أن التقييم يمكن أن يركز على متطلبات الإنتاج الفعلية بدلاً من اختيار مادة لاصقة عامة من نوع PUR من كتالوج.
8. نهج تونرين للترابط الأولي العالي: التثبيت أولاً، ثم المعالجة اللاحقة
إن الهدف الرئيسي للإنتاج ليس مجرد جعل المادة اللاصقة تصل إلى قوتها النهائية بأسرع وقت ممكن.
يجب أن تتم العملية على مرحلتين.
المرحلة 1: التمركز الفوري
بعد أن يلامس الفيلم الركيزة المغطاة بالمادة اللاصقة، يجب أن تُكوّن المادة اللاصقة رابطة أولية كافية للمساعدة في المقاومة:
انتعاش صناعة السينما
تغيير الفيلم
اهتزاز الناقل
التعامل
حركة القطع
المرحلة الثانية: تطوير السندات طويلة الأجل
ثم يواصل نظام البولي يوريثان تطوير أداء الترابط النهائي.
يجب أن تحافظ الطبقة النهائية المصفحة على التصاق موثوق به في ظل الظروف المتوقعة:
درجة حرارة
رطوبة
التعرض للماء
شيخوخة
شروط الخدمة
يُعد هذا التوازن مهماً بشكل خاص لألواح الأثاث التي يجب أن تمر بعمليات متعددة بعد فترة وجيزة من عملية التغليف.
9. كيف ينبغي للمصنع اختبار غراء التغليف PUR ذي قوة الترابط الأولية العالية؟
يمكن تصميم اختبار عينة بسيط حول مشكلة الإنتاج الفعلية.
الاختبار 1 - تجربة الإنتاج القياسية
قم بتشغيل المادة اللاصقة الجديدة على الجهاز الحالي باستخدام الطريقة المعتادة:
سرعة الخطوط
درجة حرارة
كمية الطلاء
ضغط
فيلم
الركيزة
الاختبار 2 - استقرار الوضع الفوري
افحص الفيلم المغلف مباشرة بعد ذلك:
نقل
الانعطاف
التشذيب
قص
سجل ما إذا كان الغشاء يتحرك بالنسبة للركيزة.
الاختبار 3 - ملاحظة الارتداد
لاحظ ما إذا كانت حواف الفيلم أو زواياه تحاول العودة إلى شكلها الأصلي بعد الضغط.
الاختبار الرابع - فحص المظهر
يفحص:
نعومة سطحية
التجاعيد
فقاعات
وضوح خط اللصق
محاذاة الفيلم
الاختبار 5 - التقييم النهائي للرابطة
بعد المعالجة الكافية، قم بالتقييم:
سلوك التقشير
التصاق
مقاومة للحرارة
مقاومة الرطوبة
متطلبات أخرى خاصة بالتطبيق
يوفر هذا نتيجة شراء أكثر فائدة بكثير من مجرد اختبار ما إذا كان من الممكن ربط مادتين معًا.
10. قوة الترابط الأولية العالية لا تعني "المزيد من الغراء"
أحد المفاهيم الخاطئة الشائعة هو أنه يمكن ببساطة تحقيق قوة ربط أولية أعلى عن طريق زيادة استهلاك المادة اللاصقة.
هذه ليست استراتيجية إنتاج موثوقة.
إذا كانت كمية الطلاء مفرطة، فقد يواجه المصنع ما يلي:
ارتفاع تكاليف المواد اللاصقة
طلاء غير متساوٍ
عصر
تلوث الأسطح
فترات تنظيف أطول
الهدف من مادة لاصقة التغليف عالية الأداء هو الحصول على أداء ربط كافٍ بكمية تطبيق مضبوطة.
لذلك، فإن هدف التحسين الصحيح هو:
تركيبة المادة اللاصقة + كمية الطلاء + درجة الحرارة + الضغط + سرعة الخط
ليس ببساطة:
المزيد من الغراء = تماسك أفضل
11. الأسئلة الشائعة: غراء تغليف البولي يوريثان عالي الالتصاق الأولي
هل يمكن لغراء التغليف PUR ذو قوة الترابط الأولية العالية أن يمنع غشاء PET من التحرك؟
يمكن أن يساعد ذلك في تقليل انزياح طبقة الطلاء عندما يكون ضعف قوة الالتصاق الأولية عاملاً مساهماً. ومع ذلك، يجب أيضاً التحكم في شد طبقة الطلاء، وحالة الركيزة، وكمية الطلاء، والضغط، وسرعة الآلة، ومتغيرات العملية الأخرى.
لماذا ترتد أغشية البولي إيثيلين تيريفثالات (PET) أو البولي فينيل كلوريد (PVC) بعد عملية التغليف؟
تشمل الأسباب المحتملة الإجهاد الداخلي للغشاء، وعدم كفاية الترابط الأولي، ولزوجة المادة اللاصقة غير المناسبة، وعدم كفاية التغطية، والضغط غير الكافي، أو سرعة خط الإنتاج المفرطة. يُنصح بإجراء تشخيص شامل للعملية قبل تغيير المادة اللاصقة.
هل قوة الرابطة الأولية العالية أهم من قوة الرابطة النهائية؟
في عملية الترقق عالية السرعة، كلا الأمرين مهمان. فالقوة الأولية تساعد على استقرار الفيلم أثناء المعالجة المبكرة، بينما تحدد قوة الترابط النهائية الأداء طويل الأمد بعد المعالجة.
هل يمكن استخدام هذا اللاصق مع أغشية PVC؟
تُدرج معلومات منتجات شركة تونرين المنشورة أغشية PVC عالية اللمعان ضمن مواد التطبيق. يجب التأكد من التوافق الفعلي باستخدام غشاء PVC المحدد، والركيزة، والآلة، وظروف العملية قبل الشراء بكميات كبيرة.
هل هو مناسب لتغليف أغشية البولي إيثيلين تيريفثالات (PET)؟
تُدرج شركة تونرين مادة البولي إيثيلين تيريفثالات الشفافة ضمن مواد التطبيق لغراء التغليف عالي الالتصاق الأولي المصنوع من البولي يوريثان. مع ذلك، ينبغي اختبار غشاء البولي إيثيلين تيريفثالات المحدد، لأن المعالجة السطحية وبنية الغشاء قد تؤثر على قوة الالتصاق.
ما الفرق بين Tonren 8131 و 8133؟
بحسب معلومات المنتج المنشورة من شركة تونرين، يُعدّ النوع 8131 نوعًا متعدد الاستخدامات يتميز بخصائص تسوية ممتازة، وهو مناسب بشكل خاص لتغليف الأغشية شديدة اللمعان، بينما يوفر النوع 8133 قوة ربط أولية أفضل، وهو مناسب لتغليف الأغشية الزخرفية السميكة. كما تختلف لزوجة النوعين ونطاقات درجة حرارة التشغيل المُدرجة لهما.
هل يمكنني اختبار المادة اللاصقة قبل تقديم طلبية بالجملة؟
نعم.شركة فوشان تونرين للمواد اللاصقة المحدودةتنصّ الشروط على توفر عينات مجانية للاختبار. ويُفضّل أن يتم اختبار العينات باستخدام الفيلم والركيزة والآلة وظروف الإنتاج الفعلية الخاصة بالمشتري.
12. مسار التحويل: من مشكلة إزاحة الفيلم إلى التحقق من العينة
بالنسبة لمصنع تغليف الألواح، فإن عملية الشراء الأكثر كفاءة هي:
تحديد مشكلة تغيير الفيلم
↓
تحقق من حالة الفيلم والركيزة والجهاز
↓
اختر غراء تغليف البولي يوريثان عالي الالتصاق الأولي
↓
مراجعة بيانات المواصفات الفنية / بيانات السلامة / توصيات التطبيق
↓
طلب عينة
↓
إجراء تجربة على خط التغليف الفعلي
↓
قياس ثبات وضع الفيلم الأولي
↓
تقييم قوة الترابط النهائية بعد المعالجة
↓
قارن بين إعادة العمل والنفايات واستقرار الإنتاج
↓
الموافقة على المورد للإنتاج بالجملة
يُمكّن هذا النهج المشترين من اتخاذ قرار بناءً على أدلة الإنتاج بدلاً من الادعاءات التسويقية.
13. الخلاصة: بالنسبة لعملية الترقق عالية السرعة، تُعدّ قوة الترابط الأولية أحد معايير الإنتاج.
لا يمكن لخط تغليف الأثاث عالي السرعة أن يتعامل مع وضع الفيلم كمسألة ثانوية.
عندما يتحرك غشاء البولي إيثيلين تيريفثالات (PET) أو البولي فينيل كلوريد (PVC) أو يرتد قبل مرحلة المعالجة التالية، يمكن أن تكون النتيجة كالتالي:
عدم المحاذاة ← عيوب القطع ← إعادة العمل ← هدر المواد ← توقف العمل
لذلك، يجب أن يقوم اللاصق بأكثر من مجرد توفير رابطة نهائية قوية.
يجب أن يوفر ما يكفيقوة الترابط الأوليةفي اللحظة التي يكون فيها الفيلم أكثر عرضة للحركة.
تلك هي القيمة الأساسية لـغراء تغليف البولي يوريثان عالي الالتصاق الأولي.
بالنسبة لمصنعي ألواح الأثاث الذين يديرون خطوط تغليف مسطحة عالية السرعة،مادة لاصقة للتغليف من البولي يوريثان لخطوط النقل عالية السرعةينبغي تقييمها من خلال سرعة الخط الفعلية، ونوع الفيلم، والركيزة، وكمية الطلاء، ودرجة حرارة التشغيل، وظروف الضغط، ووقت المعالجة اللاحقة.
شركة فوشان تونرين للمواد اللاصقة المحدودة يوفر غراء الترقق PUR عالي الالتصاق الأولي للتطبيقات التي تشمل أغشية PVC عالية اللمعان والأكريليك وPET الشفاف ومواد الأسطح الأخرى، مع خيارات المنتج المصممة وفقًا لمتطلبات التسوية والربط الأولي المختلفة.
إذا كان خط الإنتاج الخاص بك يعاني منانزياح غشاء PET/PVC، أو ارتداده، أو حركة حوافه، أو عيوب القطع، أو إعادة العمل المتكررة بعد التغليف، اتصالشركة فوشان تونرين للمواد اللاصقة المحدودةواطلب عينة من مواد الإنتاج الفعلية الخاصة بك.
أرسل إلى شركة تونرين نوع الفيلم، والركيزة، وسرعة الآلة، والمادة اللاصقة المستخدمة حاليًا، ودرجة حرارة التشغيل، ومشكلة اللصق الرئيسية. يمكن بعد ذلك إجراء تجربة إنتاجية لتحديد ما إذا كان غراء التغليف PUR ذو قوة الالتصاق الأولية العالية مناسبًا لخط إنتاجك.